
钛烧结滤芯厂家怎么选?氢能/制药行业选型要点与验厂清单
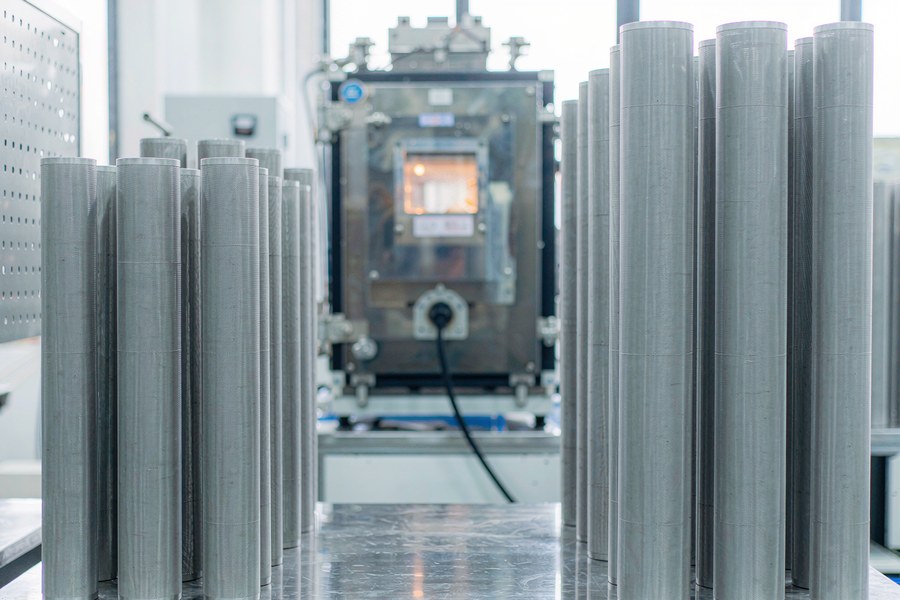
搜"钛烧结滤芯厂家",比搜不锈钢的难——因为钛贵,掺假和贴牌的空间也更大:拿钛合金冒充纯钛的、拿镍滤芯刷漆当钛卖的、自己没有烧结炉全靠外协的,都混在搜索结果里。而会用到钛滤芯的场合——氢能电解槽、氯碱、制药——恰恰都是容错率很低的工况。
这篇是《不锈钢粉末烧结滤芯厂家怎么选》的钛材姊妹篇:先讲清楚什么工况才值得上钛(很多询价其实 316L 就够,白花一倍多的钱),再讲钛材本身怎么验真,最后给氢能和制药两个行业的选型要点,以及筛厂家的 4 步清单。
一、先确认:你这个工况需要钛吗
钛比 316L 贵一倍以上,交期也更长。先对号入座,别为不需要的性能买单:
| 工况 | 推荐材质 | 原因 |
|---|---|---|
| 一般水系、油系、空气过滤 | 316L | 性价比最优,常规腐蚀环境下足够用 |
| 强氯离子环境(海水、盐水、氯碱) | 钛 | 316L 会被氯离子点蚀穿孔,钛几乎免疫 |
| 氢能电解槽(PEM 传输层/扩散层) | 钛 | 阳极侧高电位氧化环境,不锈钢直接腐蚀溶解 |
| 硝酸、含湿氯、次氯酸盐 | 钛 | 钛在氧化性介质中生成致密钝化膜,寿命远超不锈钢 |
| 强还原性酸(盐酸常温稀) | 镍/哈氏合金 | 钛在还原性酸里钝化膜不稳,此时选钛反而错 |
常见误区:以为钛"什么都耐"。钛的强项是氧化性环境和氯离子;纯盐酸、氢氟酸这类还原性介质里,钛还不如某些镍合金。厂家如果对什么工况都答"钛没问题",基本可以排除。
二、钛材验真:四个硬指标
不锈钢滤芯掺假好歹还是金属,钛滤芯的掺假是"材质级"的,出事就是整批报废。验真看四点:
1. 要材质单(质保书),认准 TA1/TA2
工业纯钛分 TA1、TA2、TA3(对应美标 Gr1/Gr2/Gr3)。过滤行业用 TA1/TA2——纯度越高越耐蚀、越易烧结成型。让厂家出材质单,化学成分表里 Fe、O、N、H 的含量要在 GB/T 3620 限值内。氧含量是关键:氧高了材料变脆、孔隙韧性差,氢能工况还会影响导电。只有"钛合金 TC4"的,问清楚为什么用合金——多数过滤场景用纯钛就够。
2. 光谱复检
量大的批次,收货时送第三方做光谱(OES)成分复检,几百块一次,比对材质单。假冒纯钛(如钛铝钒合金、甚至镀钛不锈钢)一测便知。这是防掺假成本最低、最有效的一招。
3. 密度与称重核对
同规格钛滤芯有理论重量区间(可按孔隙率反推)。明显偏轻的,要么孔隙率虚标,要么掺了轻金属。称重核对放在来料检验里,一分钟的事。
4. 烧结炉气氛
钛在高温下吸氢、吸氧、吸氮,烧结必须用高真空或高纯氩气保护。问厂家:"钛件烧结用什么炉、什么气氛、真空度多少?"答不出具体数字(真空度 ≥10⁻²Pa 量级、氩气纯度 ≥99.999%)的,钛产品线多半是外协的——这直接影响氧含量和最终耐蚀性。
三、参数怎么提:钛粉粒度决定孔隙
和厂家沟通时,采购最常犯的错是只说"精度几微米",其他参数空着——结果厂家按默认工艺做,样件到了对不上。钛烧结滤芯的核心参数链是:钛粉粒度 → 烧结工艺 → 孔隙率/孔径 → 透气与精度。提需求时把这四层一起说清:
| 你要说的 | 对应什么 | 典型范围 |
|---|---|---|
| 过滤精度 | 能挡住的最小颗粒 | 0.2~100 μm(液体按 5 μm 级常见) |
| 孔隙率 | 孔隙占体积比例 | 30%~50%,越高透气越好、强度越低 |
| 透气系数 | 单位压差下的流量 | 按工况流量反推,让厂家配 |
| 壁厚/直径/长度 | 强度与安装 | 壁厚 1~5 mm 常见;承压高加厚 |
| 端盖/接口形式 | 螺纹、法兰、卡盘 | 按你的滤壳来,附图纸最好 |
原理一句话:钛粉粒度越粗,烧出来的孔越大、透气越好但精度越低;粒度越细反之,且细粉烧结收缩大、变形控制难。所以"高精度+高透气"是相互拉扯的,厂家如果两个都满口答应,要么不懂,要么参数造假。成熟厂家会告诉你这条约束线,然后帮你在工况里找平衡点。
四、氢能行业(PEM 电解槽)选型要点
钛烧结滤芯/多孔钛板在氢能里主要做电解槽阳极传输层(PTL)和气液扩散层,这是目前对钛件要求最苛刻的量产业务。选型抓 5 个参数:
- 孔隙率与孔径分布:传输层典型孔隙率 30%~50%,孔径要均匀(压汞法或泡点法报告)。孔径分布散了,电流密度分布不均,膜寿命受影响。
- 透气率:直接决定气泡排出阻力。要厂家提供实测透气系数,不要只给孔隙率——孔隙率合格不等于透气合格。
- 厚度公差与平整度:电解槽是压装结构,平面度差会造成接触电阻不均、局部热点。问平整度指标(如每 100mm 内多少微米)和装槽实测反馈。
- 镀层配套:很多 PEM 阳极 PTL 要镀铂或铱抗氧化。确认厂家是供裸钛件还是连带电镀,镀层结合力有没有检测报告。
- 批次一致性数据:量产件要让厂家给连续 3 批的孔隙率/透气率对比数据。单批漂亮不难,批批稳定才是真功夫。
氢能的技术细节展开可看《氢能电解槽用多孔钛传输层的技术要求解析》;承载产品见钛粉末烧结滤板页。
五、制药行业选型要点
制药用钛滤芯多在含氯介质、注射剂配液、腐蚀性溶剂回收等环节,选型逻辑和氢能不同,重点在"干净、可验证":
- 精度与泡点报告:以泡点法实测孔径为准,每批附报告,报告要有批号可追溯——这是 GMP 审计要查的。
- 内表面质量:滤芯内外壁不能有疏松烧结残粉。到货可以先用纯水正反冲洗,看浊度;掉粉明显的直接退。
- 耐受 CIP/SIP:确认能耐在线清洗(碱液、纯蒸汽 121℃+)而不掉颗粒、不开裂。钛本身没问题,问题出在焊接/烧结工艺差的接缝处。
- 安装形式:和现有滤壳、卡盘的接口尺寸先对清楚(公制/英制、密封面形式),钛件改口比不锈钢难做,尽量一次定准。
六、筛厂家:4 步清单
第 1 步:电话 4 问
- "TA1 和 TA2 你们常备哪个牌号的粉?供应商是谁?"——答不出粉源的,钛业务是转手。
- "钛件烧结用真空炉还是氩气炉?真空度多少?"——上面说过,这是外协试金石。
- "泡点测试自己做还是送第三方?"——同规格钛滤芯要连续出报告,没有自测能力交期和成本都受制于人。
- "氢能或制药的客户做过哪些?能给脱敏案例吗?"——两个行业只要沾过一个,工艺成熟度就完全不一样。
第 2 步:要样件先打样
钛滤芯打样周期通常 7~15 天(受钛粉批次和炉排期影响),比不锈钢略长。打样单里写清材质牌号、孔隙率/精度、外型公差、随样报告项。收到样件:外观查裂纹夹灰 → 称重 → 有条件做泡点复测。
第 3 步:小批量验证再放量
样件合格后先走小批量(几十支),核对批间一致性:两批的泡点值、重量、外观做对比。钛粉批间差异比不锈钢粉大,这一步不能省。
第 4 步:把验收标准写进合同
材质单、泡点报告、尺寸公差、包装要求(钛件怕磕碰边口)逐条写进订单条款。验收有依据,扯皮才有底。
七、价格与交期预期
给个心理锚点:同规格钛烧结滤芯价格一般是 316L 的 1.5~3 倍(钛粉贵、烧结周期长、良率低),氢能级多孔钛板按面积和孔隙率定制报价。交期上,常规打样 7~15 天、批量 15~30 天,氢能大单要预留炉时排期。报价明显低于这个区间的,回头翻一遍第二节的四项验真——便宜得离谱的"钛",大概率不是钛。具体报价逻辑可参考《金属烧结滤板多少钱一片》。
八、到货验收与再生使用
钛滤芯单价高,能不能再生反复用直接影响全生命周期成本,这一点采购前就该问清楚:
- 到货验收三步:核材质单与批号 → 外观查裂纹、夹灰、端盖焊缝 → 抽检称重与泡点(每批抽 3%~5%)。抽检不合格按批退,别凭外观放行。
- 清洗再生:钛滤芯可反吹、超声、化学浸泡循环使用。含氯介质用完先清水冲净再干燥,避免长期湿氯存放(常温干氯钛耐蚀,湿氯浓氯高温工况反过来——存放环境也要按介质对号)。
- 寿命判断:多次再生后泡点值上移(孔堵死)或透气量下降超 30%,就该换。把"初始泡点值"记进台账,后续每次清洗后对比,寿命管理就有数据了。展开见《烧结滤芯清洗再生方法》。
九、写在最后
钛烧结滤芯的选购,一半功夫在选材验证(材质单、氧含量、光谱复检),一半在验厂(炉子气氛、自测能力、行业案例)。两个行业各有侧重:氢能看孔隙一致性和平整度,制药看可追溯和耐受性。把工况参数发给我们,先判断该不该用钛,再谈选型——能帮您省下不该花的钱,也是一种服务。
钛滤芯该不该用,先聊工况再报价
发介质、温度、精度要求,出选型建议与打样方案
已收到您的留言,
我们会尽快与您联系。