
烧结滤板激光切割定制:异形尺寸怎么下单?图纸要求与下单清单
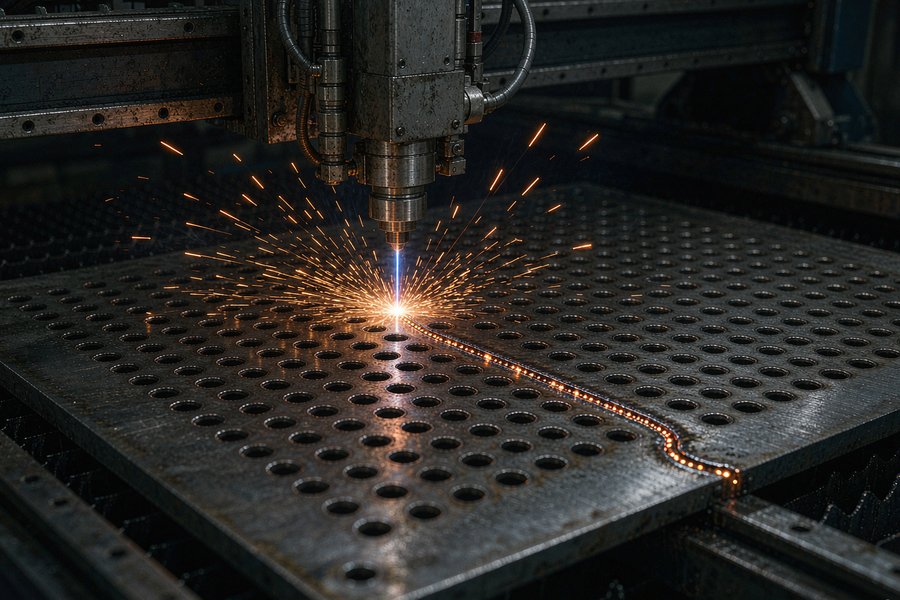
设备上的过滤位往往不是一块规整的方板:带圆孔的、跑道形的、带法兰边的、弧形缺口的……这类异形烧结滤板,传统做法是开模具冲压——开模费几千到几万,样品阶段根本摊不起。
激光切割解决了这个问题:不需要开模,按图纸直接切,单片也能做,改尺寸只改程序。但"能切"不等于"随便切",激光切割有它的能力边界,图纸画不对,做出来的板子要么装不上、要么过滤面受损。
本文讲清三件事:激光切割能做什么、不能做什么、下单时图纸和参数怎么给,才能一次做对。
一、激光切割做异形滤板,优势在哪
1. 不开模,单片起做
冲压模具的开模费通常几千起步,改一次尺寸重新开模。激光切割改图即改程序,1 片和 100 片用的是同一条程序线,适合:研发打样、小批量试制、多尺寸混批。
2. 异形轮廓随便切
圆孔、腰孔(跑道孔)、扇形缺口、齿形边、异形法兰轮廓——只要是平面图形,CAD 里画得出来的,激光就能切。对比冲压:异形程度越高,模具越贵。
3. 边缘质量好
激光切出来的边缘平整、无毛刺、垂直度好,收货后可以直接装配,不需要二次去毛刺。这一点对法兰密封面尤其重要——密封面上有毛刺,压不紧就漏气。
4. 交期短
不开模意味着没有制模周期。常规尺寸+常规厚度,下单到发货 7~15 天;打样最快可压缩到 3~7 天(要看烧结炉的排炉情况)。
二、能力边界:这四种情况激光切割不合适
激光不是万能的,以下四种情况要么换工艺,要么提前沟通特殊处理:
| 情况 | 为什么不合适 | 替代方案 |
|---|---|---|
| 板厚超出上限 | 板越厚切割越慢,热影响区越大——切割边缘的孔隙会被局部熔封,这一圈过滤性能下降 | 超厚板(常规 8mm 以上)用模具压制到近净尺寸,或复合工艺 |
| 幅面超出切割机行程 | 激光设备的工作台面有固定尺寸,整板大于行程就没法一次切完 | 超大尺寸用多块拼接方案(分块切+焊接),详见超大滤板页 |
| 配合面公差要求极高 | 激光切割常规公差 ±0.1~0.2mm,热切割原理决定它到不了机加工精度 | 切割留余量 + 后续机加工修面 |
| 切割边就是过滤面 | 切缝附近 1~2mm 宽的区域可能有轻微熔封,如果设计上让切割边直接参与过滤,这段区域透气性偏低 | 图纸标注过滤面范围,切割时避开或切后做边缘处理 |
怎么快速判断:常规厚度(2~8mm)+ 中小尺寸 + 平面异形 → 激光切割最合适;超厚、超大、超高精度 → 先找我们沟通工艺路线,不要先画图。
三、图纸怎么画:5 个必须标注的信息
异形滤板下单,图纸质量直接决定沟通成本。这 5 项标注齐了,报价和打样都能快一倍:
1. 轮廓尺寸 + 公差
外形轮廓全部尺寸标全。常规公差按 ±0.1~0.2mm 交付;如果某条边要和其他零件配合(压边、插槽),在这条边上单独标公差,比如 ±0.05mm——我们会按标注执行并实测反馈。
2. 孔位:位置、直径、数量
安装孔、定位孔、螺栓孔的位置公差比轮廓要求高(错 0.5mm 可能就装不上),建议孔位用基准边标注(从左下角算起),不要链式标注(每个孔以上一个孔为基准,误差会累积)。
3. 过滤区域范围
哪一块区域是真正参与过滤的?用剖面线或文字标出来。切割边、焊接边避开过滤区域,这是保证整板透气均匀的关键。
4. 厚度 + 材质
常规厚度 2~8mm;材质写牌号(304 / 316L / 钛 TA1),不要只写"不锈钢"——304 和 316L 耐蚀性差一档,价格也不同。拿不准就把工况发过来,我们推荐。
5. 精度(标称孔径)
写"要拦截的最小颗粒直径",比直接写精度更不容易错。比如"拦截 5μm 以上颗粒"——我们按这个倒推烧结孔径,比你自己猜一个"1μm 精度"更贴合实际工况。精度越高价格越贵,刚好够用最省钱。
四、没有图纸怎么办:三种替代方案
不是每家都有 CAD。以下三种情况都能下单:
- 有实物旧板:把旧板寄过来或拍清晰照片+游标卡尺量三个尺寸(长、宽、厚)+ 数一下孔位。常规异形我们可按实物反向出图,你确认后再生产
- 有设备安装位尺寸:量安装槽的内腔尺寸和深度,我们按"装配尺寸反推滤板尺寸"出图给你确认
- 只有手绘草图:手画+标尺寸也行,工程师会先出 CAD 图发你确认,确认无误再投产——确认图纸这步不要省,图错了切出来就全错了
五、下单清单:把这几项发过来就能报价
| # | 项目 | 说明 / 示例 |
|---|---|---|
| 1 | 图纸(DWG/PDF/手绘照片均可) | 标注齐上面 5 项最好;没有图纸给实物或安装位尺寸也行 |
| 2 | 材质 | 304 / 316L / 钛 TA1 / 镍基,或直接说介质和温度我们推荐 |
| 3 | 厚度 | 常规 2~8mm,特殊厚度先沟通 |
| 4 | 过滤精度 | 说"拦截 X μm 颗粒"最不容易错 |
| 5 | 数量 | 样品几片 + 首批量 + 年度预计量(决定报价阶梯) |
| 6 | 工况(选填但强烈建议) | 介质成分 / 温度 / 压力 / 是否含氯离子——工况齐了我们能帮你纠错选型 |
| 7 | 检测要求 | 是否需要气泡点报告、材质证明、尺寸全检 |
把这 7 项发到页面下方的电话或微信,24 小时内回方案和报价。异形件一律先确认图纸再投产,打样实测达标后再批量。
六、下单最容易出错的 5 个地方(省返工费必读)
错误一:尺寸标了内孔,没标外轮廓
"直径 100 的圆板"——是外径 100 还是装进 100 的槽里(外径要做小)?一字之差,做出来装不上。最稳的写法:同时标外轮廓尺寸和安装腔体尺寸,我们帮你核对配合间隙。
错误二:孔位链式标注
从第一个孔依次标到最后一孔,每个公差 ±0.1,到第十个孔累积误差可能 ±0.5——安装孔全错位。所有孔位从同一个基准边标注,误差各自独立,不会累积。
错误三:精度照抄别人报价单
同行报 1μm,你也写 1μm——但你的拦截对象可能是 20μm 的铁屑。精度每上一档,粉末更细、烧结更难、价格更高。按"要拦住什么"倒推,别按"别人写多少"抄。
错误四:厚度只考虑强度,忘了透气量
厚度增加→流阻上升→同样压差下流量变小。有人为了"结实"把 3mm 加厚到 6mm,结果流量掉一半。厚度按承压需求定,流量不够时靠加大过滤面积补,两个参数要联动看。
错误五:忘说工况,出问题互相猜
滤板装上去两个月坏了,是材质不耐蚀?精度选低了?还是反吹压力过大?——如果下单时写了工况,我们能直接定位原因;没写,只能来回猜。介质、温度、压力、含不含氯离子,四个词就能省一轮扯皮。
七、激光切割滤板的价格怎么构成
报价单上"一片 XX 元"背后是四个成本块,了解构成你就知道往哪砍价是有效的:
| 成本块 | 占比参考 | 说明与压缩空间 |
|---|---|---|
| 原材料(粉末+板材) | 约 40~55% | 跟材质和体积走。钛比 316L 贵一档;厚度是体积变量,减薄直接降本——但别为省钱牺牲承压 |
| 烧结工费(按炉次摊) | 约 25~35% | 一炉成本固定,装得越满摊得越薄。拼单、混批、插炉都能降这块,交期允许的话主动问 |
| 切割与后处理 | 约 10~20% | 轮廓越复杂工时越长;焊边框、机加工修面另计。异形但简单的轮廓,成本未必比规则板高多少 |
| 检测与包装 | 约 5~10% | 全检比抽检贵;出口木箱包装另计。常规项目气泡点检测我们默认做,不加价 |
最有效的省钱方式排序:① 精度够用就好(影响材料+烧结两级成本)② 数量上阶梯(批量单价明显低)③ 交期宽松可拼炉 ④ 尺寸紧凑排版省料。而"砍检测、砍材质证明"这类省法我们不推荐——出了问题损失的是整机停线。
八、常见问题
激光切割的板,边缘那圈还能过滤吗?
切缝附近可能有 1~2mm 的轻微熔封区。如果过滤面积富余,这点损失可以忽略;如果面积紧张或整板透气均匀性要求高,图纸标注过滤面,我们切割时避让并做边缘处理。有疑问的工况,寄样实测最保险。
1 片也能做吗?比冲压贵多少?
1 片也做,这就是激光切割相对开模冲压的核心优势——省掉的模具费远高于切割工费的差价。样品阶段激光定制几乎总是更省;上批量后(几千片同尺寸)冲压才会反超,到那个量我们也会主动告诉你切换工艺。
公差 ±0.1mm 能保证吗?
常规轮廓 ±0.1~0.2mm 稳定达成;单边要求 ±0.05mm 的配合面,我们按"激光留余量+机加工修面"做,成本略增。下单时标清哪条边是配合面就行。
切割完还能焊接边框吗?
可以,切完直接焊法兰边框、螺纹接口都是常规操作。焊后做酸洗钝化,恢复焊缝区的耐蚀性——这一步我们默认做,不用担心焊缝先锈。
交期多久?
打样 3~7 天(取决于烧结炉排炉),常规订单 7~15 天。急单可以问插炉——如果你的尺寸能搭上当炉的空位,能快不少。
九、什么情况该来找我们
如果你正卡在下面任一情况,直接发图纸或工况过来:
· 异形件没人接:问了五六家都说"开模起步",单片/小批量做不了
· 图纸不确定:只有旧板或安装位尺寸,需要反向出图确认
· 边缘处理有疑虑:担心切边影响过滤,需要寄样实测透气均匀性
· 精度选不准:不知道该标多少微米,想按拦截目标倒推
我们的流程是先出图确认 → 寄样实测 → 达标再批量。中小尺寸激光切割滤板单片起定,钛/304/316L/镍基全材质一条线生产,孔径 0.2~100μm 梯度可选。
看这篇的客户,通常还在看这几篇: